ワイヤー放電加工(ワイヤーカット)
ワイヤー放電加工とは、Φ0.02mm~0.35mmの金属ワイヤーを使用し、電気の放電エネルギーを利用して金属を高精度に溶断する加工技術です。中でも、Φ0.2mm~0.3mmの真鍮ワイヤーが一般的に使用されており、非接触・非機械的な加工のため、極めて精密な仕上がりを実現できます。

特徴とメリット
・非接触・高精度加工:工具が素材に接触しないため、バリや変形が発生しにくく、滑らかな切断面が得られます。
・重ね加工が可能:材料を重ねることで、一度に複数枚の同形状加工が可能。試作から量産へのスピードアップに寄与します。
・難削材にも対応:焼入鋼や粘りのある材料など、切削が難しい金属も安定して加工可能。
・複雑・微細形状に強い:CAD/CAMによる自動制御で、曲線や極細スリットなど、複雑な形状の加工にも対応。
・無人運転が可能:NCプログラム制御により、夜間や長時間の無人加工にも対応。
・微細形状でも洗浄対応:加工時に発生する金属屑は水中加工により残ることがありますが、洗浄工程によりほぼ完全に除去可能です。

クロダ精機のワイヤー加工の強み
・6台すべてΦ0.2mm真鍮ワイヤーを使用(Φ0.1mmにも対応可能)
・3台のワイヤーCAMと6台の加工機を保有
・高速加工可能な最新鋭機を導入
・短納期対応力に自信:即断即行のチーム体制で、お急ぎのご依頼にもスピーディーに対応します。

レーザー加工|高密度エネルギーによる精密切断
レーザー加工とは、レーザー光を一点に集束して得られる高密度エネルギーを用い、金属などの加工物を非接触で切断・穴あけする熱加工技術です。一般的にはCO₂(炭酸ガス)レーザーが広く活用されています。
この加工法は、ガス溶断と同様の熱作用を利用しますが、材料によってレーザー光の吸収率が異なるため、金や銀など反射率の高い素材の加工は不向きです。

特徴とメリット
・多様な素材に対応:鉄・アルミ・ステンレスなど多くの金属に適用可能(銅材は条件により非対応)。
・短時間加工が可能:ワイヤー加工に比べ加工スピードが速く、生産効率向上に貢献。
・微細形状に強い:細かなデザインや繊細なパターンも正確に再現可能。
・バリ・焼色の発生あり:後処理としてバリ取り・表面仕上げが必要な場合があります。

クロダ精機のレーザー加工の強み
・極薄板0.1mmの加工に対応
・±0.02mmの高精度微細加工
・小型・薄型部品の試作に最適
・高精度レーザー設備を保有
精密試作専門メーカーとして、クロダ精機では薄くて小さい部品加工に特化。
レーザー加工技術により、複雑形状や微細加工でも高品質な仕上がりを実現します。
マシニング加工
ドリルやエンドミルなどの刃物を回転させて被加工物を切削するフライス盤に、 NC(数値 制御)装置とATC(自動工具交換)装置が付いた機械をMC(マシニングセンタ)と呼びます。

海外ではミーリングマシンなどと呼ぶこともあります。
様々な回転工具を取替え ながら材料に穴をあけたり削り出したりをプログラムによる自動運転で加工することです。

一般的な特徴は・・・
四角い物から丸い物まで、立体的な形状を作る事が出来ます。
多種多様のドリルを使い分けることで様々な加工を一回のチャッキング(固定)で行えます。
複数の穴あけなども、穴径や穴ピッチなどを高精度に加工することが出来ます。
同じ品質の製品を多数作る事が出来ます。
基本的にプログラムによる自動運転なので、長時間の無人加工が出来ます。

基本的にプログラムによる自動運転なので、長時間の無人加工が出来ます。
クロダ精機では・・・
クロダ精機の機械は高負荷の加工には適していませんが、 アルミ材の加工は得意としています。
細かい形状や厳しい寸法公差の物でも是非ご相談ください。
仕上げ面の綺麗さにも力を入れています。
プレス加工
金型を使用して、プレス機で圧力を掛けることで抜いたり曲げたりする加工です。
量産の場合によく使われる加工方法です。

一般的な特徴は・・・
金型を使用するため短時間で大量に加工することができます。
金型を作製する為に、金型作製時間と費用がかかります。
精度が安定した加工が出来ます。

クロダ精機では・・・
量産対応の金型ではなく、主に単型で順次加工する方式を取っています。
簡易的に作りますので金型作製時間が短く、安く出来ます。

曲げ加工
V型のダイの上にワークとなる板材を乗せてパンチで上からワークを押し、任意の角度に曲げる加工です。
曲げ加工は板金加工の工程において基本的な加工です。

一般的な特徴は・・・
ひとつずつの作業の為、精密で正確な加工が可能です。
金型を作製する為に、金型作製時間と費用がかかります。
数が多い、加工工程が多いなどの条件により加工時間が増加します。
寸法角度の調整が容易に出来ます。

クロダ精機では・・・
ベンダーと呼ばれる精密小物部品用の小さなプレスブレーキで部品ひとつひとつ正確に手作業で行っています。
汎用型を多く所有している為、時間と費用を抑えることができます。
機械が小型で寸法精度が良いものを作れます。
製品に合わせた専用治具を使う為、どんな形でも対応できます。
薄板でも加工が可能です。(0.01mmから加工可能です)

エッチング加工
化学加工の一種で、主に金属の表面や形状を、 化学的あるいは電気化学的に溶解除去 し、金属表面を任意の形状に加工するものです。
腐食性のあるものであれば様々な素材の塑形・表面加工に応用可能です。
一般的な特徴は・・・
極薄板の加工や超微細なパターン加工も可能です。
高硬度やその逆の柔らかい材料も加工可能です。(力学的な加工応力がかからない為)
加工できる金属に制限があります。
金属材料(ワーク)の板厚が増すと加工精度が低くなります。(溶解作用で加工の為)

クロダ精機では・・・
加工板厚~t:0.005~2.0(その他の板厚はご相談)
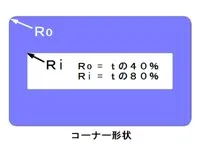
コーナー形状:外角に板厚40%の、内角に板厚80%のRがつきます。(図①参照)
寸法公差は板厚により変化し、一般的に板厚±10~15%が標準ですが、小ロットの時は厳しい要求のご相談に応じます。
断面形状はサイドエッジ現象が発生します。両面エッチングでは板厚10%以内、片面エッチングでは板厚20%以内となります。(図②参照)
加工限界~最小D寸法:板厚相当(MIN/0.05mm)、最小W寸法:板厚1/2相当(MIN/0.03mm)となります。(図③参照)
キャリア(つなぎ)が必要となります。位置や形状などをあらかじめ御指定お願いします。
メッキ付き材の加工も可能ですが、表面が荒れてしまいます。

細穴放電加工
加工用電極と材料間に発生する放電(雷のような放電現象を起こしてそのとき発生する熱)の作用により金属を溶かして穴を開けます。

一般的な特徴は・・・
ワイヤー放電加工を行う際のスタート穴を開けるのに使われます。
加工材料は導電性であれば難加工材であっても加工可能です。
クロダ精機では・・・
φ0.3~3mmの電極を使用していますが、加工材料や厚みによって仕上がり寸法、状態は異なります。